这是(无)整理的信息,希望能帮助到大家
在工业生产领域,吨袋包装机承担着将粉体、颗粒等散状物料高效装入集装袋的任务。传统的吨袋包装设备通常依赖机械称重传感器,通过物理形变来测量物料重量,这种方式受限于传感器的响应速度与抗干扰能力。广州恒尔吨袋包装机引入的一项黑科技,是对传统称重逻辑的根本性颠覆——它采用基于动态力平衡原理的“闭环反馈调节系统”。这一系统的核心在于,它并非在物料装满后再进行静态称重,而是在下料过程中实时监测重力变化并即时调整给料速度。传统设备在接近目标重量时需要反复点动启停以减少过冲,而恒尔的技术通过电磁补偿器对物料下落产生的瞬时冲击力进行毫秒级抵销,使得称重精度不再受物料密度波动或落料落差的影响。这相当于在包装过程中,系统能同步完成动态配重与最终称量两个步骤,从而将单次包装的耗时压缩至传统设备的百分之六十左右。
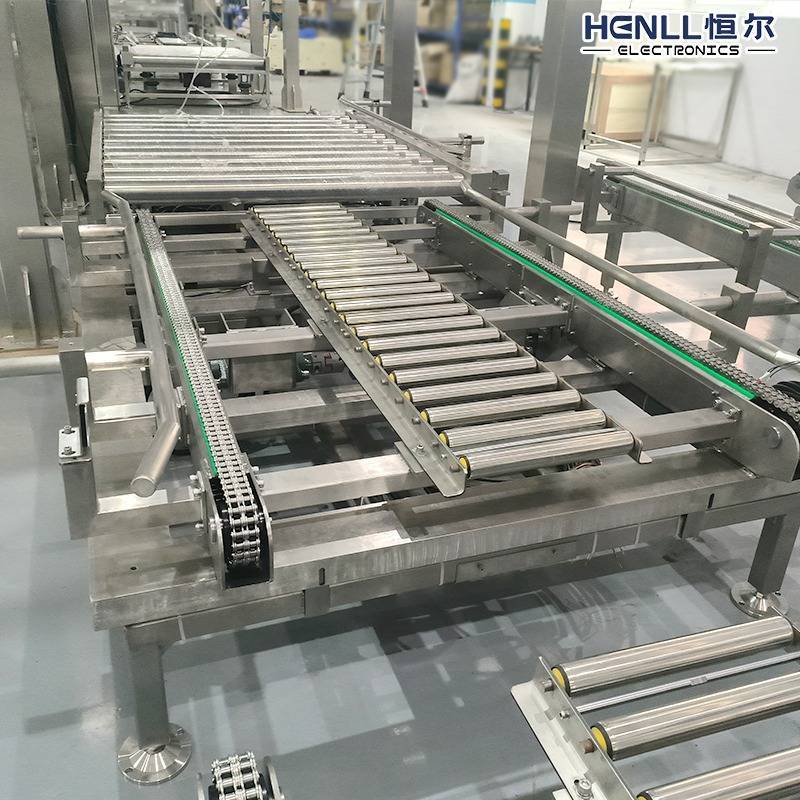
进一步解析这一技术的物理基础,需要理解“力闭环控制”与普通“开环控制”的差异。开环控制类似于按照固定菜谱炒菜,无论实际火候如何都机械执行预设动作;而闭环控制则像一位厨师不断尝味并调整佐料。恒尔吨袋包装机的传感器并非简单记录重量,而是将信号反馈至中央处理器,处理器再向执行机构(如气动夹袋器、变频给料螺旋)发送调整指令。例如,当检测到某一瞬间物料流速过快时,系统会立刻减少给料阀门的开度,而不是等过量物料累积后再纠正。这种逻辑避免了传统包装机常见的“滞后误差”,即因物料惯性导致的实际重量超出设定值。与此同时,该机型的给料装置采用“双速分段”模式,在粗加料阶段以创新流量填充袋容量的百分之九十,随后自动切换至慢速精加料,结合动态称重信号,使最终偏差稳定在±0.2%以内,远超行业常规的±0.5%标准。
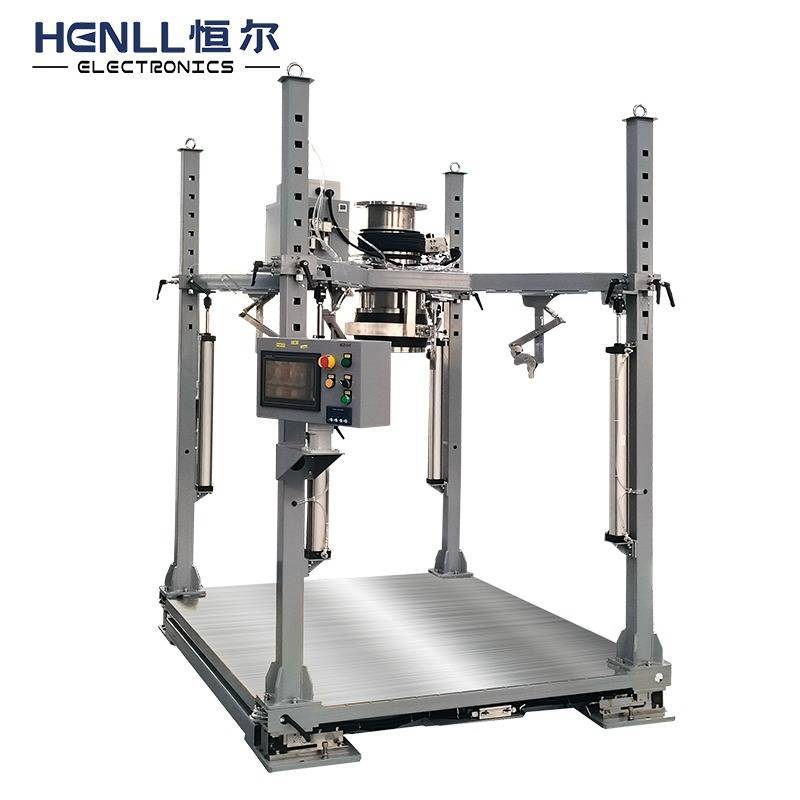
粉尘控制是吨袋包装的另一技术难点。传统设备通常采用外部除尘罩被动吸附,但粉尘易从袋口与下料管之间的间隙逸散。恒尔的黑科技在于应用了“气幕密封”与“真空回吸”的组合方案。气幕密封并非简单的空气吹扫,而是通过环形喷嘴在袋口周围形成一圈高速旋转的气流屏障,这股气流以切向方向射出,产生类似龙卷风的涡旋效应,将粉尘约束在袋口内部。同时,位于下料管顶端的真空吸口会以负压方式抽走袋内置换出的空气,并连带回收悬浮的细微颗粒。这种设计使得粉尘不再向外扩散,而是被强制引导至回收管道中。更关键的是,系统能够根据物料特性(如面粉的轻质与矿粉的重质)自动调节气幕的流速与真空度,避免了固定参数下对轻质物料吹散或重质物料密封不足的问题。
袋口夹持装置的设计同样采用了不同于传统机械夹爪的思路。传统夹爪依靠弹簧或气缸压力将袋口压紧在出料管上,但长时间使用后密封垫磨损会导致泄漏。恒尔使用的是一种“自锁式柔性夹环”,其内壁嵌有记忆合金制成的密封片。当夹环闭合时,密封片会依据袋口厚度的不均匀性自动变形贴合,形成无间隙密封。在包装结束、松开夹环时,记忆合金又能恢复原状,避免专业变形。这种材料层面的创新使得同一台设备在交替包装不同厚度和材质的吨袋(如普通编织袋与覆膜袋)时,无需人工更换夹具,密封效果的一致性反而比专用夹具更高。
从系统集成角度观察,这台设备能够实现超出预期的性能,还在于其“多参数协同解耦”算法。在包装过程中,物料湿度、温度、堆积密度甚至环境振动都会干扰称重结果。传统方案是对每个干扰因素单独进行补偿,但这样难以应对多个因素同时作用的情况。恒尔的处理器运行着一套基于状态观测器的数学模型,它能实时辨识出当前哪些干扰正在影响称重信号,并将它们从实际重量数据中剥离。例如,当设备附近有叉车经过引起地面震动时,算法会自动过滤掉震动频率对应的噪声信号,避免将其误判为物料重量变化。这种处理方式使得在恶劣的工厂环境下,设备依然能保持计量稳定性。

结论方面,广州恒尔吨袋包装机之所以能展现出超出行业预期的表现,根本原因在于它从底层控制逻辑和物理原理上解决了传统设备固有的缺陷:通过动态闭环反馈替代静态称重消除滞后误差,通过气幕密封替代被动吸尘实现高效控尘,通过材料创新替代机械适配提升夹持可靠性,并通过算法解耦替代单一补偿保证多干扰环境下的精度。这些技术点并非孤立的升级,而是围绕“让称重过程本身成为生产节拍的组成部分”这一核心设计理念展开的系统性重构。相比那些仅优化单一环节的同类设备,恒尔方案在综合效率与稳定性上的差异,正是其被评价为“黑科技”的客观基础。
评论 (0)
登录后参与评论