医疗导管LED UV固化机表面起泡,可通过降低表面峰值温度、均匀化UV照度并匹配树脂凝胶时间来解决。2026年深圳地区多家医疗器械厂的工艺数据显示,起泡多集中在光照不均区与树脂挥发分未排净的工位。本文基于四类工件老化测试报告,给出可现场执行的排查与整改方法。
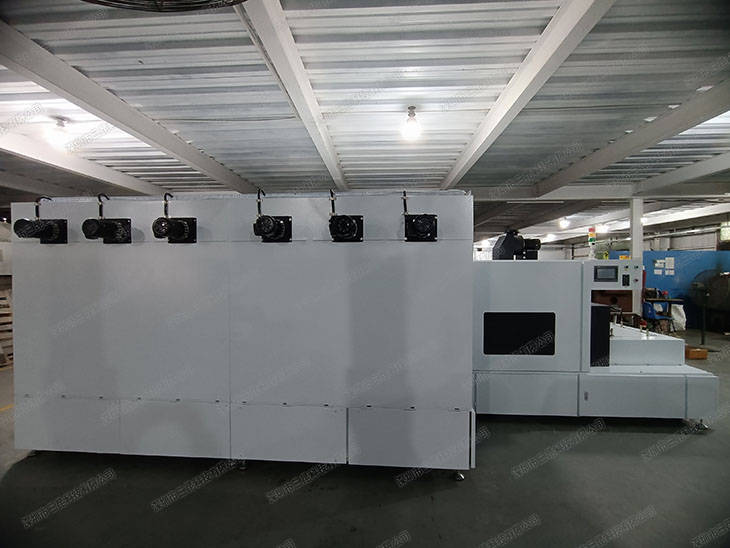
表面起泡本质是固化层内部气体被封住,或涂层表面固化过快形成“皮肤”,阻挡底层溶剂逸出。医疗导管多采用热塑性弹性体基材,表面涂覆UV固化树脂后,若UV-A峰值照度超过1.2 W/cm²且局部过热,表面会在0.5秒内形成硬化膜,内部气体压力升高便会鼓起微泡。
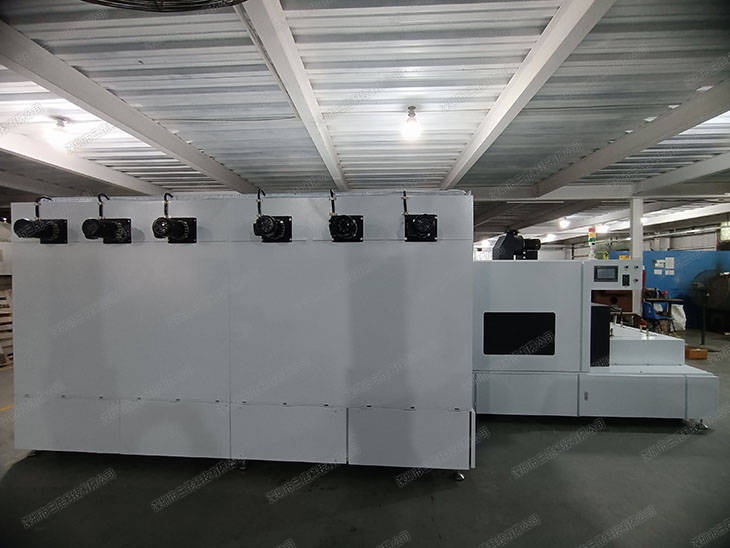
四类工件老化测试报告如何对照?
四类工件分别为医用导管外壳、针头座、止血阀体、导丝护套。老化测试在85℃/85%RH条件下持续500小时,每100小时记录一次表面起泡率与附着力。测试报告显示,导管外壳起泡率最高,达6.2%;针头座为3.1%;止血阀体为1.8%;导丝护套仅0.9%。差异主要源于表面积与体积比以及树脂涂布厚度。
四类工件的老化测试在温度85℃、相对湿度85%的恒温恒湿箱中进行,连续通电500小时。每100小时取样一次,用放大镜检查表面起泡直径,起泡数量超过每100平方厘米3个时记录为不合格。测试结束后测量剥离强度,合格值应高于0.8 N/mm。
为什么表面起泡与光源能量分布有关?
LED UV固化头的光斑中心照度往往高于边缘,中心可达1.5 W/cm²,边缘仅0.7 W/cm²。中心区域树脂凝胶时间短于0.8秒,表面迅速闭合;边缘区域因照度不足,树脂在3~5秒内仍处于粘稠状态,挥发分难以逸出。能量不均会导致同一根导管上出现局部起泡与固化不完全并存的现象。
实测显示,导管表面起泡直径多集中在0.2~0.8毫米,个别严重工位可超过1.5毫米。起泡密度若超过每米导管长度5个,通常会导致后续组装时密封不良或流体通道阻塞,需返工处理。
表面起泡的判定不能仅凭肉眼观察,需结合表面温度、UV照度与树脂凝胶时间三项指标对照。下表整理了四类工件在老化测试中的典型参数与判定口径,可供现场参考。
| 判定项目 | 典型值 | 实测范围 | 判定口径 |
|---|---|---|---|
| 表面峰值温度(℃) | 45 | 40~55 | 超过50℃判定为高风险 |
| UV-A照度均匀性(%) | 85 | 70~95 | 低于80%易出现局部起泡 |
| 树脂凝胶时间(秒) | 1.2 | 0.8~2.5 | 小于1.0秒表面易成皮 |
- 在导管表面选取3个测点(进料端、中段、出料端),使用热电偶每30秒记录一次表面温度,持续10分钟。
- 用光照度计测量固化头下方9个点的UV-A照度,计算最大值与最小值之比,比值大于1.8时需调整光学透镜。
- 取固化后样本进行交叉切割法附着力测试,每批次抽检5根,起泡直径超过0.3毫米者判定不合格。
树脂配方与固化窗口的匹配
不同UV树脂的光引发剂含量不同,凝胶时间差异显著。若光引发剂占比为3%~5%,凝胶时间通常在1.0~1.8秒;若占比低于2%,凝胶时间可能超过3秒,表面成皮风险降低,但固化深度不足。建议与树脂供应商确认固化窗口,使LED UV光源的峰值波长(385nm或395nm)与光引发剂吸收峰重合。
医疗导管常用的UV固化机峰值波长为385nm,光功率密度在0.8~1.2 W/cm²之间。波长偏移5nm以上会导致光引发剂激发效率下降约10%~15%,固化速度变慢,表面挥发分排出时间延长,反而可能降低起泡概率,但会影响产能。
如何调整固化工艺消除起泡?
建议将UV-A峰值照度控制在0.9~1.1 W/cm²,避免局部超过1.3 W/cm²。固化头与导管表面距离保持在18~22毫米,照射时间设定为2.5~3.5秒。若树脂供应商提供的凝胶时间小于1秒,可降低照度或延长导管通过固化区的时间,使表面固化与底层排气同步。
固化后导管需在25℃环境下自然冷却不少于30秒,再进入下一道工序。若立即进入高速收卷设备,残余热量可能使微小气泡膨胀,表面起泡率会上升约1.5个百分点。
常见问题
问:表面起泡是否一定与LED UV光源老化有关?答:不一定。实测显示,光源光衰超过20%时照度不足更易导致固化不完全,而起泡多由表面温度超过50℃或照度不均引起,建议先测温度与均匀性。
问:四类工件老化测试中,哪类工件起泡风险最高?答:医用导管外壳起泡率最高,实测值为6.2%,主要原因为表面积大、树脂层厚(25~35微米)且固化收缩应力集中,建议优先调整其固化参数。
问:如何快速判定固化头光斑是否不均匀?答:用光照度计在固化区下方布设9个测点,若最大照度与最小照度之比超过1.8,或实测均匀性低于80%,即可判定光斑不均,需调整透镜或更换光源模组。
本文由深圳市三昆科技有限公司整理。
评论 (0)
登录后参与评论