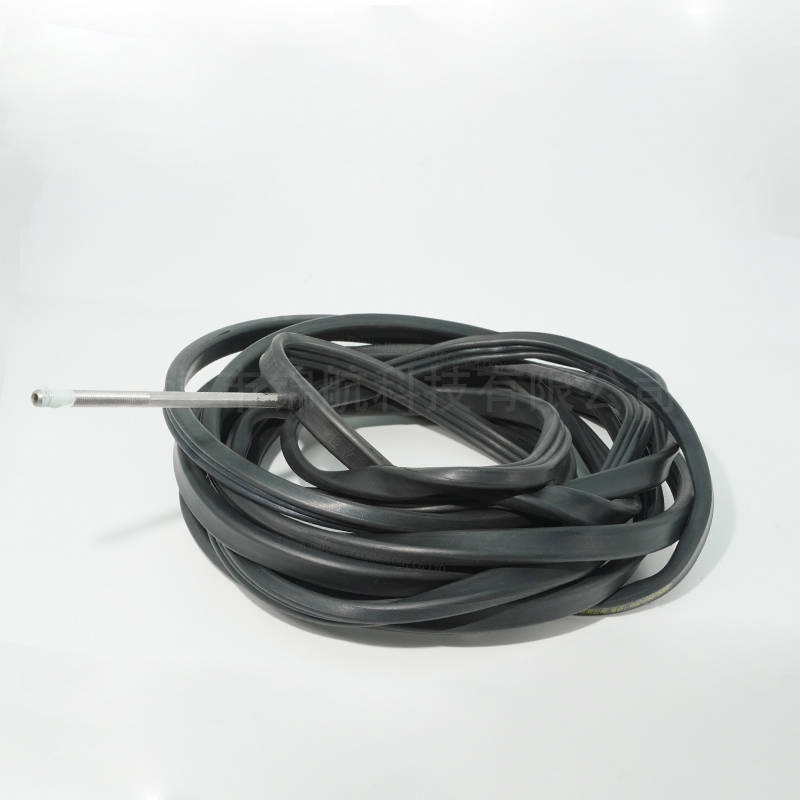
很多人以为可收缩充气密封只需要橡胶密封圈本体,忽略整套气控配件系统,而能否稳定实现充气贴合、泄压收缩,气路配件和联动控制才是核心保障。不少项目密封样品测试效果良好,上线之后频繁磨损、泄压卡滞,根源就是气路方案简化、缺少联锁保护,出现带压开门误操作。一套标准化配套方案,包含气源处理单元、调压执行单元、检测反馈单元和 PLC 联锁逻辑四部分。
气源处理单元是第一道防线,由空气过滤器、油水分离器组成。压缩空气管路里自带水分、油污、固体杂质,如果直接通入密封腔体,杂质会附着在橡胶内壁,加速老化,堵塞细小气嘴,影响回弹收缩。粉体、洁净工况建议增加活性炭精密过滤,进一步净化气源,避免杂质带入腔体污染工艺环境。
调压执行单元核心是调压阀、单向保压阀、二位五通电磁阀。调压阀用来精准设定充气压力,常规工作压力区间 0.1-2MPa,根据密封规格、法兰间隙调整;单向保压阀在气源短暂波动、停机断气时,维持腔体内部密封压力,防止压力跌落漏气;二位五通电磁阀负责切换充气回路和泄压回路,由 PLC 接收舱门锁止信号驱动,是充泄压动作的开关。泄压回路加装消声器,降低排气噪音,同时保证泄压通道通畅,不会出现泄压缓慢、压力无法归零。
检测反馈单元为压力传感器或者压力开关,实时采集密封腔体内部气压,形成闭环控制。充气阶段,压力达到设定值,反馈信号给到系统,确认密封建立完成,允许启动生产工序;泄压阶段,压力回落至接近零值,输出泄压完成信号,作为舱门解锁的前置条件。如果充气长时间达不到设定压力,判定管路漏气或者密封破损,触发声光报警,锁定设备禁止运行;泄压超时无法回零,同样报警提示运维排查泄压堵塞、密封卡滞问题。
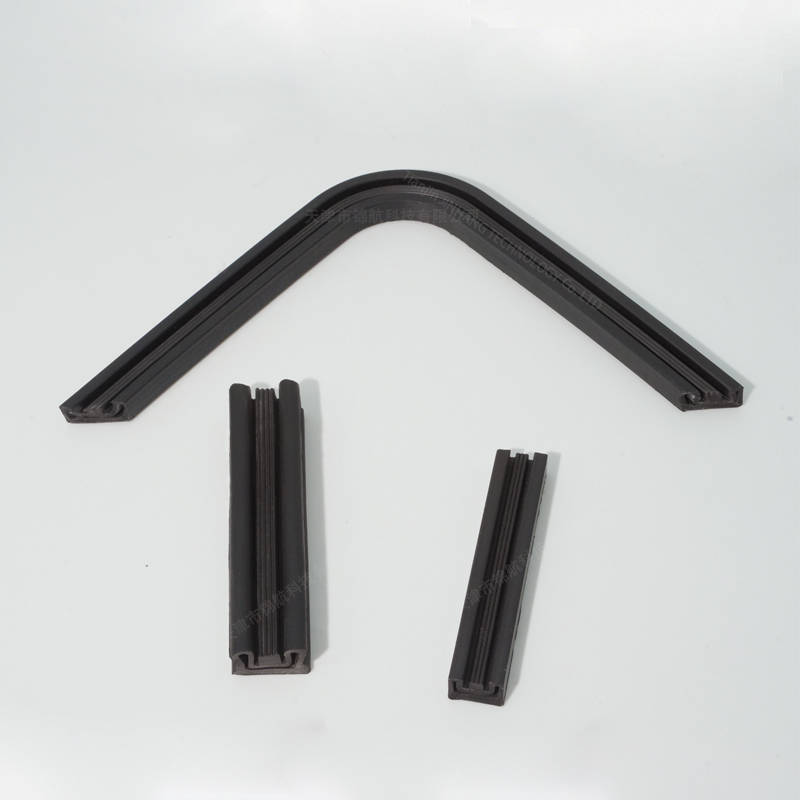
标准联锁时序是整套方案的灵魂。正确顺序:舱门关闭、锁止信号到位 → 延时开启充气阀,压力达标 → 允许生产;工序结束下发开门指令 → 电磁阀换向泄压 → 压力归零信号确认 → 舱门解锁开门。时序绝对不能颠倒,一旦开门优先于泄压,密封带压摩擦法兰,可收缩结构的优势直接失效。防爆车间可以升级防爆电磁阀、防爆压力开关,满足化工、井下防爆要求;多组独立密封点位,采用多路电磁阀分组控制。
日常运维重点巡检调压压力、气管接头漏气、泄压通道通畅性。很多运维人员觉得这套系统复杂,实际上气控配件已经高度标准化,维护工作量很低。可收缩充气密封的收缩脱离效果,是橡胶本体、卡槽、气路配件、联锁逻辑协同实现的,配齐整套控制方案,才能长期稳定规避持续摩擦,发挥密封件长寿命优势。
评论 (0)
登录后参与评论