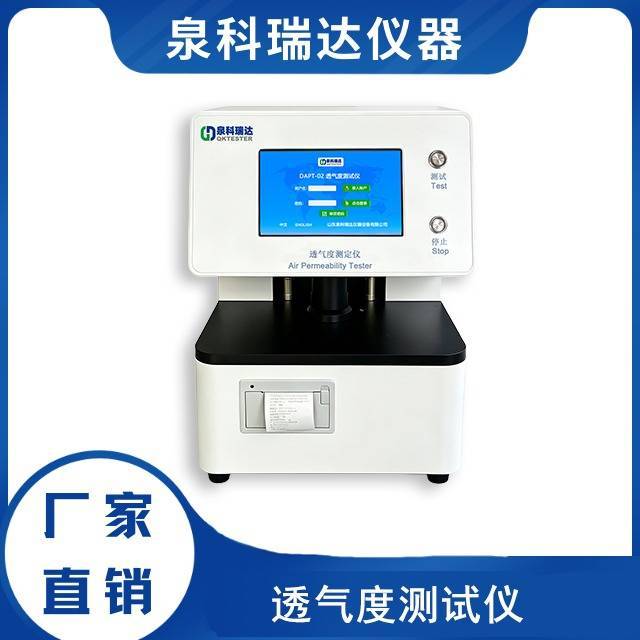
纺织品透气度测定仪的制造,本质上是对多孔介质在单位时间内气体通过能力的工程化再现。理解这一过程,需从气体在纤维结构中的运动机制切入,而非直接罗列仪器功能。本文将围绕“孔隙网络对气流的约束与释放”这一核心,逐层拆解仪器的设计逻辑与制造要点。
首先,透气度测定的基础是“恒压差气流驱动”原理。制造时,多元化建立稳定的气源系统。核心部件包括精密调压阀与稳压腔体。调压阀需能维持设定压差(如50Pa、100Pa、200Pa)的波动范围在±0.5%以内,这依赖膜片材料的回弹稳定性与阀体内部流道的流线型设计。稳压腔体则通过扩大容积与设置多孔缓冲板,消除气源脉动。这一环节的制造难点在于密封性:任何泄漏点都会改变实际作用于织物两侧的压差,导致测量偏差。因此,腔体接合面通常采用O型硅橡胶圈配合平面研磨工艺,确保在0.5kPa压力下的漏气率低于0.1L/h。
其次,气流通过织物的过程受纤维表面摩擦阻力与孔隙几何形状的双重影响。仪器中的测试头是直接接触织物的部件,其制造精度决定了气体流动的边界条件。测试头中心开有圆形测试孔(常见直径38mm或50mm),孔边缘多元化经过倒角抛光处理,避免毛刺干扰气流收缩效应。测试头下压机构需采用气动或伺服电机驱动,施加恒定压紧力(如10N或20N),防止织物边缘翘曲导致侧漏。与此同时,测试头内部嵌入环形压力传感器,实时监测织物上游与下游的压力差,传感器响应时间需小于10ms,这要求采用微机电系统压阻式芯片而非传统应变片。
再次,流量测量是决定结果准确性的关键。不同于直接读取转子流量计,现代透气度测定仪采用层流流量传感器或差压式孔板流量计。层流传感器内部包含一组平行毛细管通道,当气体流速较低(雷诺数小于2000)时,流量与压降呈线性关系,可通过测量毛细管两端压差换算流量。制造时,这些毛细管的直径公差需控制在±0.01mm以内,且内壁需进行电化学抛光以降低表面粗糙度。若采用孔板流量计,则需在薄壁节流孔上下游各取压点,取压孔位置需严格遵循ISO 5167标准(上游1D,下游0.5D),否则流量系数会产生系统性误差。
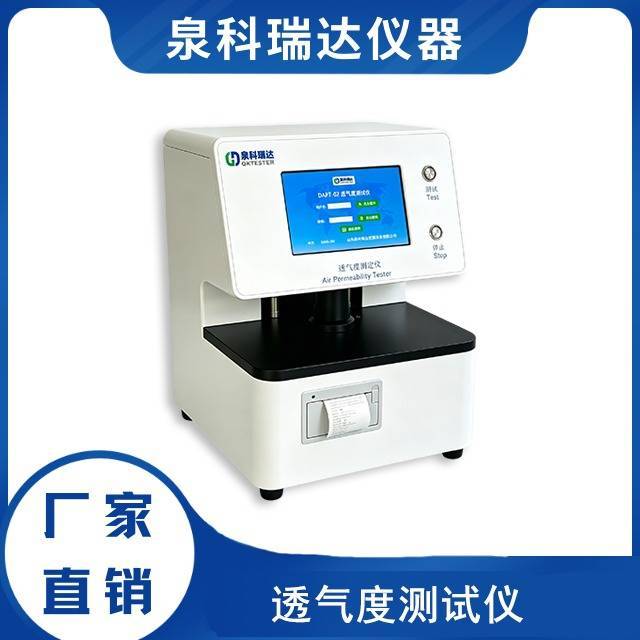
随后,数据处理单元需整合传感器信号并执行计算。仪器内部的微处理器会按照给定公式(透气度=流量/测试面积)自动输出结果。制造中需注意模数转换器的分辨率——至少16位ADC才能捕捉0.1L/min的流量变化。同时,软件算法需包含温度与大气压补偿模块,因为气体密度随环境变化会直接影响测量值。补偿公式通常基于理想气体状态方程,需要每台仪器出厂前在恒温恒湿箱中校准标定曲线。校准用的标准织物(如具有已知透气度值的聚酯无纺布)需追溯至高效计量机构,其透气度不确定度应小于1.5%。
最后,仪器的整体结构设计需考虑抗振与热稳定性。机壳采用铝镁合金铸造并经过时效处理,以降低内应力引起的形变。电气部件与气路部件分区布置,避免电磁干扰与气流热交换。在装配阶段,关键螺栓需使用扭矩扳手按设定力矩(如3.5N·m)拧紧,防止震动导致气路连接松动。此外,仪器底部的防震脚垫需选用天然橡胶与金属复合结构,阻尼系数控制在0.3至0.5之间,以吸收来自地面或操作台的低频振动。
总结文章重点:
1. 恒压差气流驱动系统依赖精密调压阀与稳压腔体,制造核心在于密封性与压差稳定性。
2. 测试头与压紧机构需保证边界条件一致性,压力传感器响应速度与精度直接决定数据可靠性。

3. 流量测量采用层流或差压原理,需配合温度补偿与计量校准,才能将物理量转换为可复现的透气度数值。
评论 (0)
登录后参与评论