手机摄像头出厂前要过一道"肤色关"——对着标准白板拍一张,看画面每个像素的亮度差多少。差得多了,人脸边缘就会发灰。这张标准白板背后,靠的是一台把光揉得极均匀的装置。它把激光器、发光二极管射出的方向性光束,反复打散、反复混合,最终从出口送出一块亮度处处相同的光斑。这台装置就是均匀光积分球,理解它的光学仪器工作原理,等于读懂了现代光学计量"把光变规矩"的那套底层逻辑。
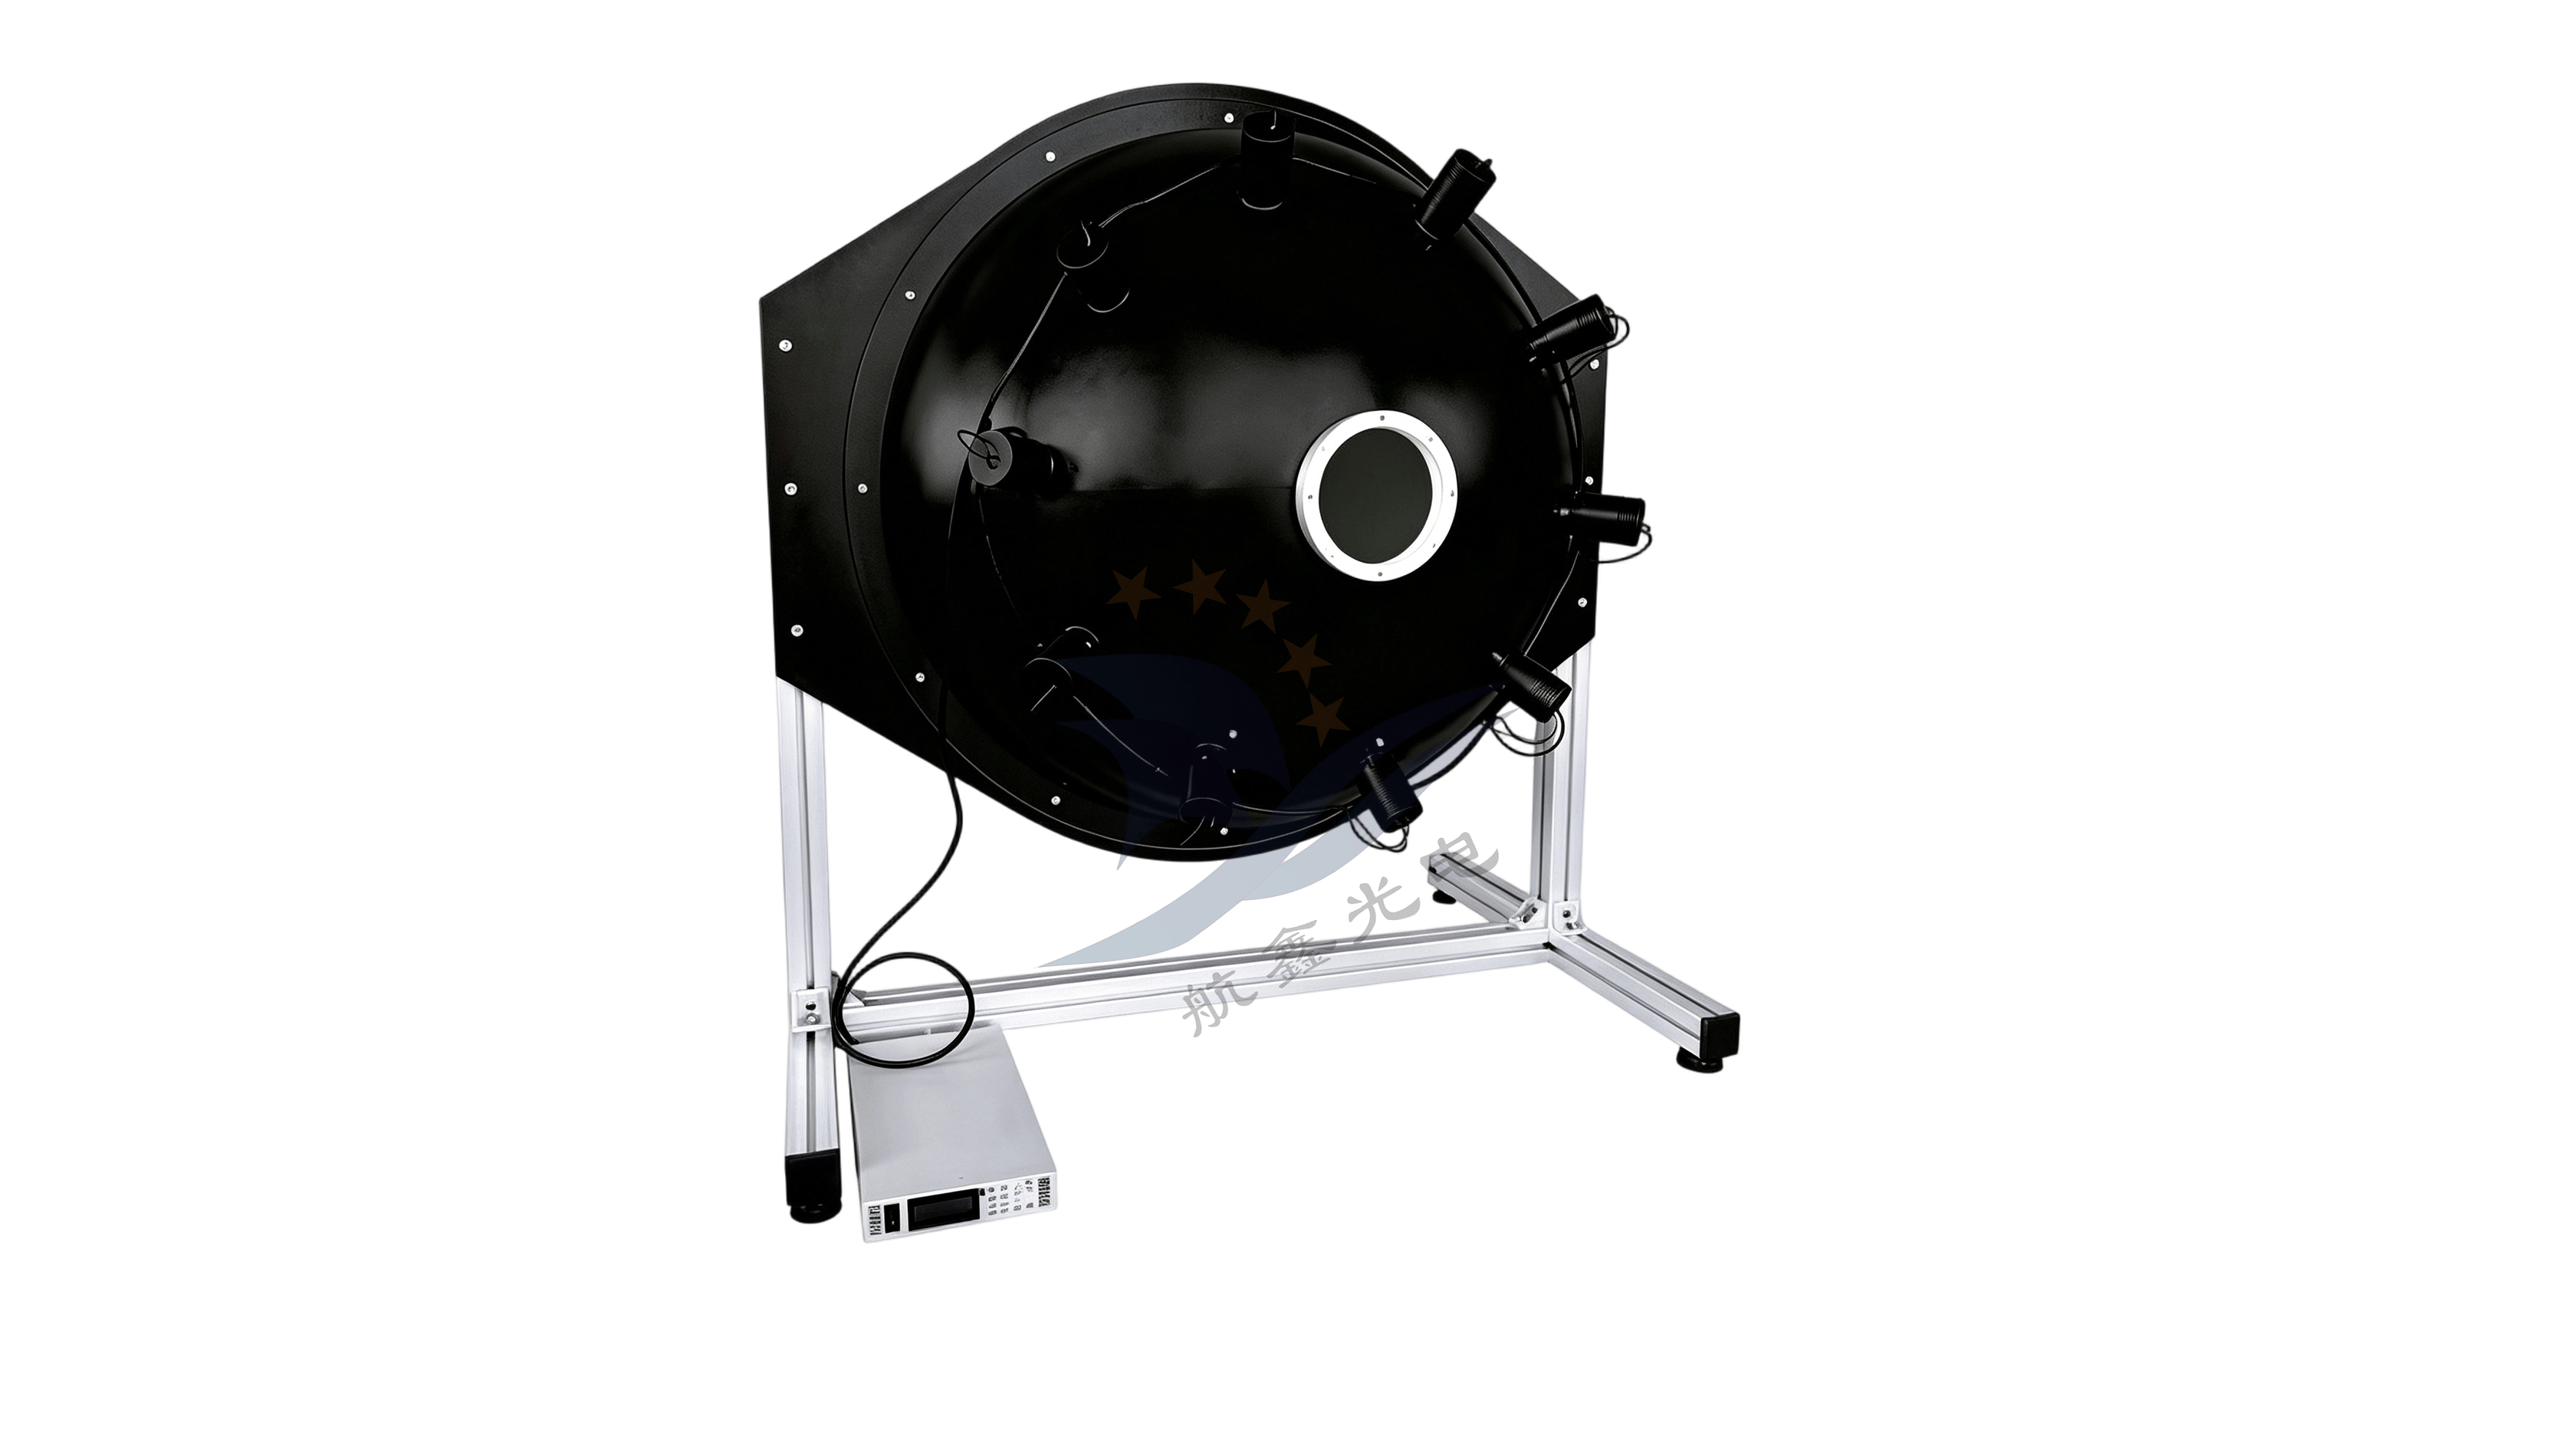
积分球的本体是一只空心球壳,内壁涂一层近乎纯白的漫反射材料。光线从入口射入后,第一次撞到球面不会像照镜子那样按固定角度弹开,而是被涂层表面的微观凹凸打散成半个球面上的无数方向——工程上称作近似朗伯反射。
这一步是整套光学仪器工作原理的起点:经过一次漫反射,光的方向信息就被稀释掉一部分;再反射第二次、第三次,方向性几乎被彻底抹平。对高反射率涂层(常用漫反射材料在可见波段的反射比可达 0.97 以上)而言,光子在球内平均要经历十几次到几十次碰撞才会被吸收或从出光口逸出,等到它从出口离开时,已经"忘了"自己当初从哪儿来、朝哪儿走。
这里有个容易被忽略的关键:涂层反射比每降低 0.01,球内平均反射次数就会明显下降,均匀性随之变差;
反过来涂层再好,球壁开孔总面积超过球内表面积的 5%,光还没混合充分就漏掉了。所以设计时要同时锁定两个指标——涂层反射比≥0.97(400–1000 nm 波段)、开孔比控制在 3%–5% 以内,缺一不可。
二、内壁不是"越光滑越好"的反直觉工艺讲到精密光学,多数人的第一反应是"镜面、越亮越好"。积分球的工艺逻辑恰好是反着的:内壁要做成
可控的粗糙面
,而不是抛光镜面。
这就要引入本文的切入角度——超精密车削与研磨的适用边界。在光学加工里,超精密单点金刚石车削能把金属表面加工到 Ra 5–10 nm 的镜面水平,研磨抛光则可以把玻璃推到 Ra 1 nm 以下。这两类工艺服务于"让光按预定方向走"的元件,比如透镜、反射镜。可积分球内壁需要的是"让光不按任何方向走",镜面在这里是致命缺陷——它会让光保留方向性,出光口亮度分布出现条纹和热点。
所以内壁的正确做法是:先用超精密车削把球壳内型面加工到位,控制球度公差在 ±0.05 mm 以内、内径尺寸公差 ±0.1 mm,保证几何上的对称;
不给内壁做镜面抛光
,而是通过喷覆、烧结或压制工艺把硫酸钡、聚四氟乙烯或特种漫反射涂料附着上去,形成一层粗糙度 Ra 3–6 μm 的微结构涂层。车削负责几何精度,涂层负责光学行为,两者各管一段,边界一旦混用就出废品——把内壁抛成镜面再想靠涂层补救,附着力会大幅下降,涂层容易成片剥落。
三、工艺窗口:几个必须守住的量化边界真正跑产线时会发现,积分球的性能对工艺参数极其敏感,可动区间比想象中窄。
- •涂层厚度:单层喷涂 0.3–0.5 mm,总厚度 0.8–1.5 mm。低于 0.5 mm 时基底金属的颜色会"透"出来,反射比掉到 0.9 以下;高于 2 mm 时厚涂层内应力集中,温循试验后开裂概率显著上升。
- •烘烤固化:涂料型内壁通常在 80–120 ℃ 下固化 2–4 小时,升温速率控制在 3–5 ℃/min。升温过快会让溶剂在涂层内部沸腾,留下针孔。
- •装配洁净度:球内装配环境需达到 ISO 7 级(万级)洁净度,装配人员穿戴无尘服操作。一颗 50 μm 的尘埃落在内壁,就会在出光面投下一块可测的暗斑。
- •挡屏位置:入口与出口之间必须设挡屏,防止光"直达"出口,挡屏与内壁的间隙应控制在内径的 1/50 以内。
按行业常见的量产控制经验,把上述窗口守住、并在每台球出厂前做光度标定,同类产品的批次一致性可以做到出光面亮度不均匀度≤1%(相对标准偏差),良率稳定在 95% 以上;一旦涂层厚度或固化温度漂移出窗口,不均匀度会迅速恶化到 3%–5%,这一档的产品只能降级作粗测用。

产线上最典型的失效长这样:
现象
——出光面上出现周期性条带,局部亮度比均值高 8%–12%,用均匀性测试仪一看就露馅。
机理
——条带意味着这部分光没有经过充分漫反射,保留了入射光束的方向性,本质上就是"直射光漏到了出口"。
工艺原因
——多半是挡屏装配偏差:挡屏未完全遮蔽入口到出口的视线,或者挡屏本身用了镜面铝而非与球壁同材质的漫反射面。前者是装配公差问题,后者是选材错误,两者都会让直射分量混进出射光里。
除这条主链外,还有几种高频缺陷:涂层针孔(固化升温过快)、涂层发黄(涂层材料长期受紫外照射老化,反射比每年下降 0.5%–1%)、开孔边缘毛刺(机加去毛刺不到位,产生杂散反射)、球壳接缝错位(对合式球体的合模面台阶>0.05 mm)。这些缺陷不是孤立存在,往往两两叠加——针孔加上发黄,性能衰减会比单项叠加更快。
五、怎么发现、怎么判定检验环节的核心是"用光检验光",三道关口缺一不可。
反射比与均匀性标定
:用标准光源从入口注入,在出光口用光电探测器或成像色度计按网格逐点扫描(常见 9 点、25 点或 49 点),计算亮度最大值与最小值之比,工程上一般要求不均匀度≤2%,高精度计量级要求≤1%。
涂层附着力检验
:按 ISO 2409 划格法,胶带剥离后涂层脱落面积小于 5% 为合格;更严格的做法是用高纯水冲洗后测反射比变化,要求ΔR<0.005。
洁净度检验
:用洁净胶带粘取内壁残屑,显微镜🔬下计数粒径大于 50 μm 的颗粒,单球不超过 3 颗。
几何复检
:三坐标测量球度与开孔位置度,球度控制在 0.05 mm 以内。
自动化检测在这套流程里扮演越来越重要的角色:把探测器阵列、转台和判读算法串起来,单台球的检验时间可以从人工的数十分钟压缩到几分钟,同时避免了人眼判读的主观偏差。这也是积分球测技术本身要走向在线化、自动化的内在要求——计量器具自己先得经得起计量。
结语:工程化挑战与上下游协同把均匀光积分球从实验室搬到产线,真正的坎不在原理,而在成本与可行性。聚四氟乙烯烧结型涂层性能优异,但烧结炉、模具和良率损耗推高了单球成本;硫酸钡喷涂成本低,却要面对附着力和寿命的妥协。光学材料、镀膜工艺、激光技术、衍射光学元件与光学传感器的进步,都在替积分球打开新的应用边界——校准图像传感器的量子效率、给遥感载荷做在轨定标、为汽车电子的激光雷达做发射均匀性评估。它不生产光,只负责把光变规矩;而把一束光变规矩这件事,恰恰是整个精密光学测量能够成立的前提。
评论 (0)
登录后参与评论